
独立顾问
设计上即品牌中立。因我们不自有涂布线、不受绑于单一品牌,我们的推荐不带隐藏意图。先看应用,后看价目。

01 / 我们的角色
多数供应商卖的是他们恰好库存的东西。我们从您应用真正的需求出发——基材、表面能、温度窗口、载荷方向、使用寿命——再找到抵达它的最短、最经济路径。
设计上即品牌中立。因我们不自有涂布线、不受绑于单一品牌,我们的推荐不带隐藏意图。先看应用,后看价目。
高端国际牌号常对眼前任务过度指定。我们找出规格有余量的地方,再提出经认证的替代,在保持您真实所需性能的同时显著降低到岸成本。
十年关系意味着可触及配给库存、老款与停产牌号,并提前洞察价格走势。当您的常规供应链中断,我们帮您快速找到出路。
| 对比维度 | 单一品牌经销商 | 胶带制造厂 | DINGGU 鼎固 · 独立伙伴 |
|---|---|---|---|
| 提供范围 | 单一品牌目录 | 其产线能涂布者 | 多源,含高端与替代牌号 |
| 推荐倾向 | 绑定品牌利润 | 绑定自身产能 | 仅绑定您的应用 |
| 成本优化 | 折扣谈判 | 由批量驱动 | 重新指定 + 牌号合理精简 |
| 起订量灵活度 | 标准包装规格 | 涂布批次下限 | 从试产批量起 |
| 加工与模切 | 通常外协 | 优先卷状 | 五种模切工艺,按优劣选用 |
| 若供应中断 | 等待品牌 | 等待产线 | 已映射交叉认证的替代 |
02 / 产品系列
我们按材料的作用与构造来描述,因为本应如此选材。告诉我们任务,我们将其映射到一种结构——包括高端国际牌号,当那确为正确答案时。
除了我们自有认证的结构胶带外,鼎固还供应并精密转换来自国际领先胶带制造商的材料——包括3M、tesa、Nitto和Rogers——可按您指定的零件号、图纸加工,或作为等效材料进行认证。我们的模切与转换工艺同样适用于这些及其他品牌客户指定的材料,工程标准与我们自有产品一致。
品牌名称为各自所有者的商标。此处引用仅用于材料识别,不代表任何品牌所有者与我们有附属、授权、代理或背书关系。详见页脚商标声明。
以丙烯酸酯、橡胶或改性丙烯酸酯胶粘体系搭配薄纸、PET、PE 及薄膜载体的结构。铭牌、饰条、垫片与零件固定等日常主力。
粘弹性丙烯酸泡棉芯体,替代螺钉、铆钉与焊接。将应力分布于接头、吸收差异热膨胀,并在同一工序中密封。
导热胶粘带、填隙料、石墨导热片与导热垫,用于将热量移出密集封闭组件,且无需增加紧固件。
铜箔与铝箔胶带,配导电或非导电胶粘剂,外加导电布包泡棉,用于接地、屏蔽连续性与静电耗散。
聚酰亚胺、聚酯、PTFE 玻璃布与芳纶纸胶带,用于阻焊、槽绝缘、发卡绕组绝缘及高温等级工况。
开孔与闭孔形式的微孔聚氨酯、硅胶、EPDM、EVA 与聚乙烯泡棉——模切为缓冲垫、防尘密封、压缩垫片与 NVH 零件。
低至中粘的 PE、PET 与纸基保护膜,用于涂装、成型、加工与运输保护——设计为洁净移除、无残胶或无影。
光学透明胶粘剂、遮光与黑白双涂胶带、背光源用扩散与反光膜,用于边框与显示模组组装。
面向低表面能塑料、粉涂、纹理与轻油表面的胶粘体系——外加可移除、可重定位与高剪切结构。
供应 3M 工业与特种胶带,并按您的零件号进行模切或再加工。从 VHB 结构胶带到电气、遮蔽与热管理等级,均采用与我们自有合格结构相同的工装与质量控制。
面向汽车、电子与工业装配的 tesa 胶粘带。按您指定的 tesa 零件号供货,并模切成垫片、长条、衬垫或按图纸加工成定制形状。
Rogers BISCO 硅泡棉与 PORON 微孔聚氨酯,用于密封、缓冲、减震与抗压缩形变。按您指定的 Rogers 等级加工至高精度公差的零件。
材料系列按结构与功能作通用描述。若您的图纸已指定某国际牌号,将零件号发来,我们会就该牌号与经认证的替代并列报价。
03 / 模切能力
所选切割方式会改变刀模成本、边缘质量、废料率与交期——往往相差数倍。我们同时掌握五种工艺,正是为了让选择基于工程优劣,而非基于某台恰好闲置的设备。
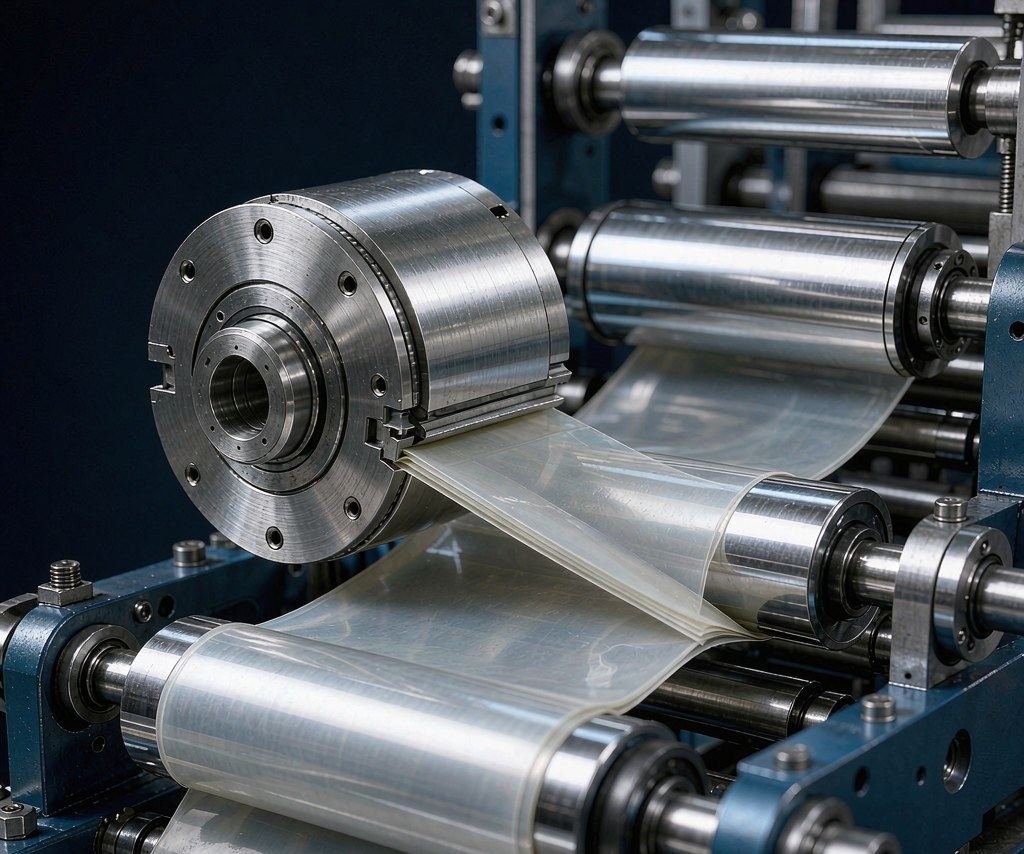
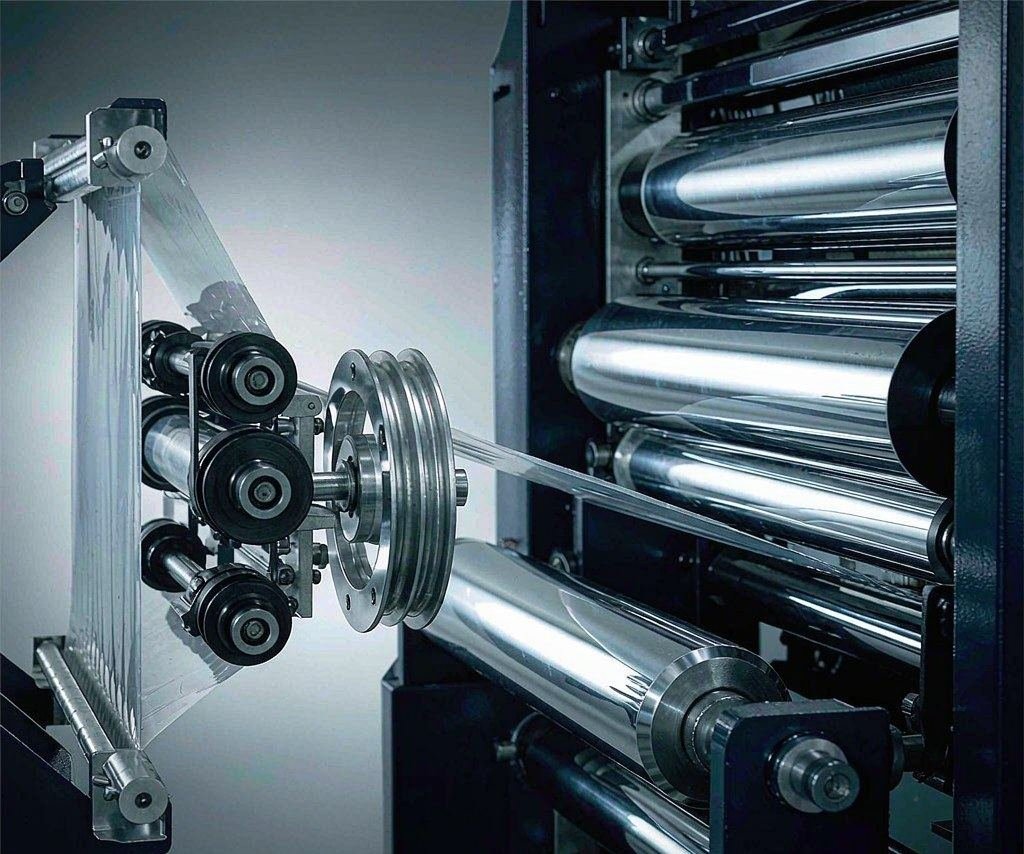
圆柱刀模随材料在下方行进连续旋转切割,并与线速度同步。这是压敏材料产能最高的工艺,也是高产量电子与电池组件几乎一律采用圆刀切割的原因。配合对位控制,可在切割中保持多层复合材料对齐。
液压机驱动钢刀模压入静止材料。由于可用冲压力大、刀模本身造价低,平刀是厚泡棉、叠层复合及大体型或不规则形状的实际选择——这类件用圆刀永远无法收回刀模成本。

聚焦 CO₂ 或光纤光束无接触气化材料,无物理刀具。无磨损、无修磨,也无由刀刃半径决定的最小特征尺寸——因此复杂轮廓、极小内圆角与快速设计迭代均成为可能。光束参数经调校,使热量远离胶粘边缘。

由 CNC 龙门驱动的振动刀或切向刀按数字文件直接切割。它填补了激光与钢刀之间的空缺:无需制作刀模、切口无热输入,并能从容处理激光会烧焦或封边的较厚泡棉与橡胶。

二至六层对位复合后作为单一零件切割——胶粘剂、载体膜、泡棉、离型纸,乃至印刷图文。这消除了您端的装配步骤:到货即一个零件、一个零件号,可直接上线。
切穿面材与胶粘剂但保留离型纸完整,零件留在离型纸上、可逐件洁净剥离。这是产线侧贴合的标准形式。
完全切穿材料与离型纸,得到独立离散的零件。用于垫片、密封件、间隔件及任何单独处理的部件。
离型纸超出零件边缘,或设专用手指拉耳,使操作员无需工具或指甲即可起撕。小设计,对装配节拍影响大。
零件嵌套排布以最大化材料利用率,外围废边自动剥离。直接降低单件材料成本——往往是最可观的一项节省。
我们的模切方法适用于客户指定材料,涵盖包括 3M、tesa、Nitto 和 Rogers 在内的主要制造商——按您提供的卷材、图纸或零件号执行,而非绑定任一品牌的目录。
04 / 加工能力
八项核心工序按顺序衔接,使材料被搬运的次数尽可能少。交接越少,意味着污染更少、张力损伤更小、到达您产线时尺寸控制更严。
由涂布伙伴直供的整幅母卷,面向自有后续加工产线、只需可靠材料与稳定价格的客户。
分条与车床分切至窄幅,边缘洁净无尘、不塌卷、切面无溢胶。
重新张紧、换芯并控制长度的卷料,卷芯内径与卷长按您的剥料机或贴装机设定,而非按原厂默认。
卷材转换为片材或定长条料,可隔层、堆叠或计数分包——适用于手工贴合或单张自动上料。
胶粘剂-基材、泡棉-薄膜及多层复合结构,在表面能不足影响附着时施加电晕处理。
圆刀、平刀、激光、CNC 刀具及多层复合切割,依托协同伙伴网络完成——因此工艺按几何形状与批量选择,而非按设备有无决定。
胶带面或离型纸上的定制印刷、品牌卷芯、印刷易撕耳,以及完全私标的纸箱与标签——零件上和包装上都印有您的标识。
按装配工位装袋、卡装、隔层或成套配包,再按您的 ERP 格式赋条码、贴标签,使来料入库无需重新贴标。
面向光学与显示工序的受控环境加工,按需提供防尘操作、无尘手套及防护隔层处理。
上述转换加工均在客户指定材料上进行,材料来自 3M、tesa、Nitto 与 Rogers 等主流胶带制造商,既可由您提供,也可按您的零件号代为采购。
05 / 应用行业
温度循环、化学品接触、振动频谱、清洁制度与预期使用寿命,都会改变"良好粘接"的真实含义。这些是我们最常涉足的领域,以及我们在各领域重点防范的失效模式。
在每零点几毫米都要计较的组件内,完成粘接、屏蔽、缓冲与绝缘。
为电芯、模组和电池包选材,满足电气、热与长期蠕变工况。
车身、饰条与座舱内的紧固件替代、密封与振动控制。
跨越金属、玻璃与涂装塑料的粘接与密封,兼顾清洁剂耐受。
光学匹配粘接与光管理,单颗颗粒即为不良。
具文件化材料通路与可追溯批号的皮肤接触及设备用胶粘剂。
面向小批量设备的密封、保护与维修级粘接。
为二十年户外使用预期而建、耐候耐久的粘接。
成品表面即产品的清洁边缘安装与可重定位系统。
面向长寿命周期的轻质粘接、阻尼与隔热屏障。
06 / 公司实力
三个问题决定一家材料伙伴在实践中是否真可用:肯否接您的批量、能否证明材料、以及某家工厂停工时仍能交付。以下是我们对每一问的回答。
试产批次、首件与设计验证运行以真正低的批量承接。您不该为验证一个想法而买下一整年库存。设计冻结后,批量价格随之而来。
我们与多家 ISO 9001 与 IATF 16949 认证的涂布及加工伙伴协作,对最关键材料有重叠认证。一家工厂停机不会成为您的停线。
技术问题一个工作日内回复。正式报价 48 小时内。样件通常三至七天发出,生产七至十五天,视刀模而定。
材料在交到您面前之前,按公认的 ASTM、ISO、PSTC、AFERA、FINAT、JIS 与 GB 测试方法验证——并在每批认证时复验。报告随材料发出。
在标准测试板上以受控速度与保压时间测量移除胶带所需力。各批次间粘接力一致性的首要检查。
ASTM D3330 · ISO 29862 · PSTC-101量化首次接触、无施压时的瞬时初粘——决定模切件是否留在操作员所放位置的特性。
ASTM D6195 · AFERA 4015 · FINAT 9在倾斜轨道测量初始初粘,为来料检验中批次间胶粘剂提供快速、可重复对比。
ASTM D3121 · PSTC-6在受控温度下施加剪切静载以测量失效时间。预测长期载荷下蠕变行为最诚实的指标。
ASTM D3654 · PSTC-107 · GB/T 4851 · JIS Z 0237背材抗拉强度与断裂伸长,外加通过可换夹具实现的 T 型剥离、单搭剪切与浮辊配置。
ASTM D3759 · ASTM D882 · ASTM D1876验证卷料在生产速度下顺畅放出。供应商变更后,解卷力是意外停线最常见的单一原因。
ASTM D3811 · FINAT 3总结构厚度与涂胶量的接触式千分尺校验,跨料宽取样以捕捉断面漂移。
ASTM D3652 · ISO 534在受控热湿下加速老化,确认粘接力贯穿完整使用窗口而不仅在首日。
IEC 60068-2-78 · ASTM D4332在温度极值间快速循环,在客户现场之前很久就暴露分层、脆化与胶粘剂迁移。
IEC 60068-2-14 · ASTM D3330 (aged)对面临户外、背光或临窗使用寿命的任何材料,进行模拟日光、热与湿的暴露。
ASTM G155 · ISO 4892 · ASTM G154箔胶带、导电结构及粘接金属接头的耐腐蚀性——凡导电胶粘剂接触异种金属处皆关键。
ASTM B117 · ISO 9227模切几何形状的光学尺寸校验——内圆角、孔位、料宽与边缘毛刺——用于首件与过程检验。
First-article & in-process inspection在选材前确认基材可润湿性。这是最常被跳过的一步——也是大量粘接失效发生的根源。
ASTM D2578 · ISO 8296离型纸与薄膜的静、动摩擦——直接关系自动剥料、拾取贴装可靠性与叠放处理。
ASTM D1894 · ISO 8295以上所列认证由我们的制造与加工伙伴持有。DINGGU Tape 协调该网络的认证、测试与文件——供应您材料的特定工厂证书可按需提供。
07 / 我们的故事
对我们来说太贵了,有没有类似的可以替代?—— 我们听了十年的那个问题
十余年来,我们的工作是为电子、家电与汽车客户指定并供应高端国际胶粘体系。好材料。确实好——性能数据真实,且在严苛应用中完全值回票价。
但我们听得最多的不是技术问题,而是预算问题。很长一段时间里,诚实的答案是令人不满意的<strong>"谈不上"</strong>——因为我们所知的替代要么未经证实、批次间不稳,要么根本没人拿它与被替牌号认真测过。
于是我们花了数年去解决它。以高端牌号所用的同一方法测试国产涂布。找出哪些工厂真控公差、哪些只是号称。弄清规格在何处真有余量可省——同样重要的是,何处没有、您绝该为原牌号买单。
<strong>DINGGU Tape 鼎固,便是那个问题的答案。</strong> 坦诚、品牌中立的建议。灵活批量。快速响应。精密加工与模切。而在高端国际牌号确为正确工程答案时,仍可供——因为我们的职责是服务您的项目,而非捍卫某本目录。
多年指定并转售高端国际胶粘体系的积累。在足够多的应用中足够重复,从而懂得每种结构何处真值其价——以及何处悄悄不值。
对国产涂布与加工能力的系统评估。哪些工厂控公差。哪些胶粘剂挺得过加速老化。哪些声称一上剪切架就垮。
对圆刀、平刀、激光与 CNC 刀具模切的多家 ISO 认证伙伴予以认证——使切割工艺终能按工程优劣而非某厂恰好拥有的设备来选择。
由测量支撑的无偏推荐、低起订量、冗余供应基础,以及到货即可上线的模切件。
08 / 常见问题
不制造,我们公开说明。我们不自有涂布线。我们是一家独立的材料伙伴与加工商:选材并认证,再通过 ISO 认证的制造伙伴网络将其转化为您所需的零件。不自有涂布线,恰恰使我们的推荐保持中立。
不是。我们未持有任何胶带制造厂家的经销授权、代理或背书,亦不作此宣称。团队十多年来对国际领先品牌的一线经验是职业背景——并非与它们的商业关系。我们提及任何品牌名,仅指该经验或您已指定的材料。
有时能,有时不能——我们会如实告知。坦诚地说:高端牌号在设计时为其最严苛的应用版本预留了余量。若您的应用并非最严苛版本,那部分余量便是您付了却未用到的成本。
我们的方法是先确定应用真正需要的性能,再以与原牌号相同的表征方法测试候选材料:
若替代材料支撑不住,我们如实说明并报价原牌号。现场失效的替代,代价远高于省下的材料。
模切件通常从约 100 件起,用于样件与验证,视几何形状与材料而定。卷料则取决于分条宽度与所涉母卷。告知数量,我们当即告诉您是否可行——若激光或 CNC 刀具路线能在您的批量下免去刀模成本,我们会优先建议。
您提供的信息越完整,答复越快越准:
若您只有图纸与大致想法,亦足以起步。余下我们再来问。
可以。当高端牌号确为正确的工程答案——或客户规格强制要求且不可更改时,我们代为采购并加工。我们的价值不是"永远更便宜",而是"永远是正确的选择,且讲得清"。最佳结果常是关键连接处用高端牌号、其余被过度指定处用替代。
典型周期,取决于材料可得性与几何形状:
取决于工艺与材料,任何人给一个统一数字都是在猜。激光通常保持 ±0.05 mm。圆刀含对位控制通常 ±0.10 mm。平刀与 CNC 刀具通常 ±0.15 mm。柔软、厚且高压缩性泡棉本身比薄膜宽松。将带公差标注的图纸发来,我们会在您确认前告知可达成的精度——并提示某公差对功能是否过严。
这正是我们最有用的情况之一。业内长期关系意味着我们常能找到剩余配给或老款库存为您过渡,同时并行认证永久替代。将停产零件号连同应用详情发来,我们两路同时推进。
技术数据表(TDS)、分析证书(COA)与符合性证书(COC)、RoHS 与 REACH 声明、模切件的尺寸检验报告,以及认证阶段约定的特定性能测试报告。首件检验文件可按需提供,报告格式亦可对接您的来料检验要求。
乐意签署,且如您愿意可在发送图纸前签署。我们处理尚未公开的产品设计,并将每份图纸、规格与数量信息默认视为保密。未经书面许可,我们也绝不会以贵司名称作为参考案例。
透明单列,与零件价格分开,使您清楚所付每一项的去向。激光与 CNC 刀具完全无需刀模。钢刀模造价低、制作快。圆刀辊成本更高,但批量下摊销快——我们会向您展示盈亏平衡点,而非简单引导您选用利润更高的刀模。凡几何形状允许,即采用网络中已有的刀模。
09 / 联系我们
没有呼叫中心,没有工单排队。您的询盘由一位深耕此类材料选型十年的工程师亲自阅读,并给出工程判断,而非照搬产品目录。